


في البنية الأساسية للمنتجات الإلكترونية، يشبه ثنائي الفينيل متعدد الكلور "المركز العصبي" الذي يعمل بدقة، ويحدد أدائه بشكل مباشر استقرار وموثوقية المنتجات الإلكترونية. كحلقة وصل أساسية فيعملية تصنيع ثنائي الفينيل متعدد الكلور، تتحمل عملية التصفيح مسؤولية دمج طبقات متعددة من المواد في هيكل مستقر. دقة العملية لا تؤثر فقط على القوة الميكانيكية وأداء العزل لثنائي الفينيل متعدد الكلور، ولكنها تلعب أيضًا دورًا حاسمًا في سلامة نقل الإشارة. أدناه، سنقوم بتحليل العملية الكاملة لتكنولوجيا تصفيح ثنائي الفينيل متعدد الكلور ونكشف عن المنطق الفني ونقاط مراقبة الجودة الكامنة وراءها.
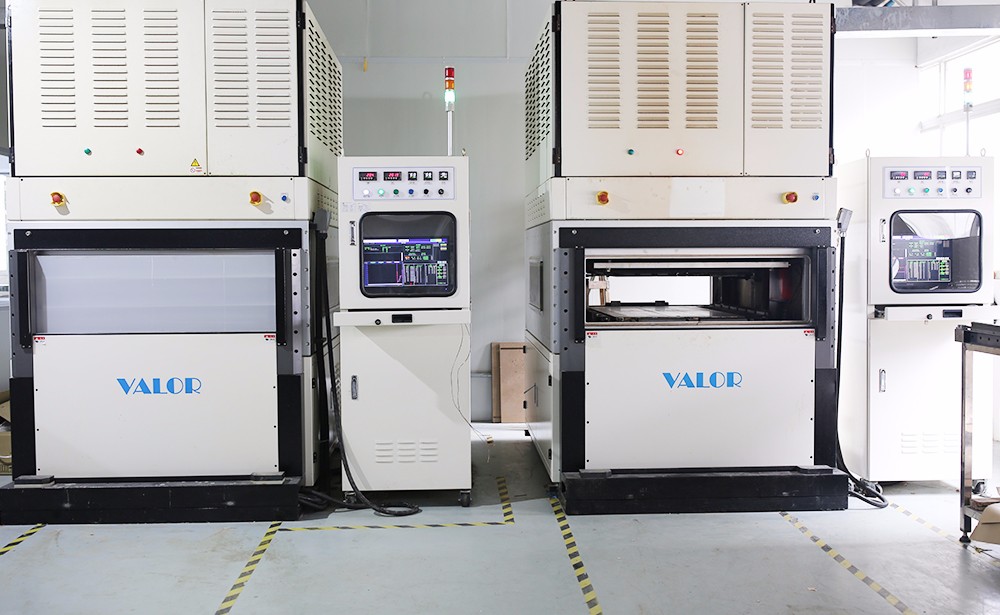
1، إعداد دقيق قبل الضغط
(1) الاختيار الصارم والتفتيش الدقيق للمواد
باعتبارها أساس التوصيل الكهربائي للوحة الدوائر المطبوعة، فإن اللوحة الأساسية الداخلية تحتاج إلى الخضوع لتصنيع دقيق لإنتاج الدائرة الداخلية لضمان التحكم في خطأ دقة رسومات الدائرة في حدود ± 5 ميكرومتر. في مرحلة فحص المظهر، يتم استخدام معدات الفحص البصري الأوتوماتيكية لمسح كامل سطح اللوحة الأساسية، مع التركيز على فحص الدوائر القصيرة، والدوائر المفتوحة، وعيوب الثقب بقطر 50 ميكرومتر. وفي الوقت نفسه، يتم استخدام جهاز اختبار المقاومة الدقيقة لإجراء اختبار 100% لموصلية الدائرة لضمان أن الأداء الكهربائي للوحة الأساسية يلبي المعايير.
تحدد معلمات أداء الأفلام شبه المعالجة بشكل مباشر جودة الترابط بين الطبقات. بالنسبة للوحات الدوائر المطبوعة للاتصالات عالية التردد-، يجب تحديد شرائح شبه معالجة منخفضة الفقد مع ثابت عازل أقل من أو يساوي 3.0 وخسارة عازل أقل من أو تساوي 0.002؛ بالنسبة لسيناريوهات الموثوقية العالية مثل إلكترونيات السيارات، يجب استخدام-نماذج مقاومة لدرجات الحرارة العالية مع درجة حرارة تزجج أكبر من أو تساوي 170 درجة. في فحص مستودعات المواد، يتم الكشف عن نشاط معالجة الراتنج بواسطة جهاز اختبار وقت الجل، ويجب التحكم في انحراف وقت الجل في حدود ± 10%. في نفس الوقت، يتم استخدام جهاز اختبار السماكة للتحقق الموضعي من تجانس الصفائح للتأكد من أن تسامح السماكة أقل من أو يساوي ± 5 ميكرومتر.
يجب أن يتوافق اختيار رقائق النحاس الخارجية مع متطلبات تصميم الدائرة. بالنسبة لسيناريوهات التيار العالي مثل وحدات الطاقة، ينبغي إعطاء الأولوية لاستخدام رقائق النحاس عالية الليونة بسمك 70 ميكرومتر، ويجب أن تكون قوة التقشير أكبر من أو تساوي 1.5 نيوتن / مم؛ بالنسبة لخطوط الإشارة عالية التردد-، فمن المستحسن استخدام رقائق نحاسية منخفضة الحجم -بسمك 18 ميكرومتر لتقليل تأثير تأثير الجلد. يجب التحكم في خشونة سطح رقائق النحاس في نطاق 1.5-2.5 ميكرومتر، ويجب إجراء أخذ العينات الدفعية باستخدام أداة قياس الخشونة لإزالة عيوب النقش الناجمة عن عيوب السطح.
(2) التصميم الدقيق والتراص الدقيق للهياكل ذات الطبقات
يجب أن يتبع تصميم التراص مبدأ التوافق الكهرومغناطيسي. بالنسبة للوحات الدوائر المطبوعة ذات السرعة العالية- والتي تحتوي على أكثر من 10 طبقات، يتم عادةً استخدام بنية متماثلة "لطبقة الإشارة وطبقة الطاقة وطبقة الإشارة". يتم التحكم في المسافة بين طبقة الطاقة والطبقة عند 50-100 ميكرومتر لتكوين تأثير سعوي مقترن بإحكام وتقليل ضوضاء الطاقة. في تصميم الفتحة العمياء، يتم استخدام برنامج CAE لتحليل إسقاط موضع الثقب للتأكد من أن انحراف الثقوب العمياء المجاورة أقل من أو يساوي 50 ميكرومتر، لتجنب فشل اتصال الطبقة البينية الناتج عن المحاذاة غير الصحيحة. تظهر إحدى الحالات النموذجية أن استخدام لوحة دوائر DDR4 مكدسة ومتماثلة مكونة من 6 طبقات يقلل من فقدان محاكاة سلامة الإشارة بنسبة 12% مقارنة بالبنية غير المتماثلة.
يتم تنفيذ عملية التكديس في بيئة غرفة نظيفة من الفئة 1000، ويحتاج المشغلون إلى ارتداء قفازات وأقنعة مضادة للكهرباء الساكنة- لتجنب تأثير الملوثات البشرية. باستخدام نظام المحاذاة المرئية لتحديد موقع كل طبقة من المواد، يمكن أن تصل دقة محاذاة المحور X/Y إلى ± 25 ميكرومتر. فيما يتعلق بالمواد المساعدة، تم تحديد -ورق عزل بوليميد مقاوم لدرجة الحرارة العالية (مقاومة درجة الحرارة أكبر من أو تساوي 260 درجة)، مع التحكم في تفاوت السمك ضمن ± 2 ميكرومتر. تستخدم مادة التبطين لباد من الألياف الزجاجية بكثافة 0.3 جم/سم 3 لموازنة توزيع الضغط. بعد اكتمال عملية التكديس، يجب التحقق من سمك المادة الإجمالي بطريقة الوزن، مع وجود خطأ أقل من أو يساوي ± 3%.
2، التحكم الدقيق في عملية الضغط
(1) الضبط الدقيق لمعلمات المعدات
يعتمد التحكم في درجة الحرارة تقنية التحكم في درجة الحرارة متعددة المناطق، ويكون فرق درجة حرارة السطح للوحة الفولاذ المضغوطة أقل من أو يساوي ± 1.5 درجة. بأخذ مادة FR-4 معينة كمثال، فإن منحنى المعالجة الخاص بها ينقسم إلى ثلاث مراحل: مرحلة التسخين المسبق (60-120 درجة، معدل التسخين 3 درجات / دقيقة)، مرحلة المعالجة (180 درجة ± 2 درجة، العزل لمدة 90 دقيقة)، ومرحلة ما بعد المعالجة (التبريد التدريجي إلى أقل من 80 درجة). مراقبة في الوقت الحقيقي لدرجة الحرارة المركزية للبلاطة باستخدام مقياس حرارة يعمل بالأشعة تحت الحمراء لضمان انحراف أقل من أو يساوي ± 3 درجة عن المنحنى المحدد.
يعتمد تنظيم الضغط نظامًا هيدروليكيًا مؤازرًا، ويتم التحكم في تدرج الضغط ضمن 5psi/mm. بالنسبة للوحة الدوائر المطبوعة ذات 8 طبقات، يتم ضبط الضغط الأولي على 150 رطل لكل بوصة مربعة. عندما ترتفع درجة الحرارة إلى 120 درجة (مرحلة ذوبان الراتنج)، قم بزيادة الضغط تدريجيًا إلى 400 رطل لكل بوصة مربعة، ويكون تقلب الضغط أثناء مرحلة التثبيت أقل من أو يساوي ± 10 رطل لكل بوصة مربعة. تتطلب الألواح ذات المساحة الكبيرة (أكبر من أو تساوي 400 مم × 500 مم) تنشيط وظيفة تعويض ضغط المنطقة، والتي تقوم بضبط الضغط المحلي ديناميكيًا من خلال مصفوفة مستشعر الضغط لضمان خطأ توحيد سمك اللوحة أقل من أو يساوي ± 5 ميكرومتر.
تتبع إدارة الوقت مبدأ التآزر ثلاثي الأبعاد "درجة الحرارة والضغط". تظهر البيانات التجريبية أنه في حالة 180 درجة / 400 رطل لكل بوصة مربعة، يستغرق الأمر 85-95 دقيقة للصفائح شبه المعالجة للمعالجة الكاملة، وأقل من 80 دقيقة، تنخفض قوة تقشير الطبقات البينية بأكثر من 20%. بالنسبة لعملية رقائق النحاس السميكة (أكبر من أو تساوي 70 ميكرومتر)، يجب تمديد وقت التثبيت بمقدار 15-20 دقيقة للتأكد من أن الراتينج يملأ المناطق المقعرة من رقائق النحاس بالكامل.
(2) مراقبة عملية الضغط في الوقت الحقيقي
أثناء مرحلة التسخين، يقوم نظام PLC بتسجيل تغيرات درجة الحرارة كل دقيقة، ويتم تشغيل الإنذار تلقائيًا عندما يتجاوز معدل التسخين 5 درجات / دقيقة. في هذه المرحلة، يتم التركيز على مراقبة حالة ذوبان الراتنج. من الناحية المثالية، تبدأ الصفائح شبه المعالجة في إظهار حالة تدفق في نطاق 90-110 درجة. في حالة حدوث ذوبان سابق لأوانه (مثل أقل من 80 درجة)، يجب فحص بيئة تخزين المواد (يجب أن تكون الرطوبة أقل من أو تساوي 5% رطوبة نسبية).
أثناء مرحلة العزل وصيانة الضغط، يتم استخدام جهاز إرسال الضغط لمراقبة ضغط الأسطوانة في الوقت الفعلي. عندما يتجاوز تقلب الضغط ± 15psi، يقوم النظام تلقائيًا بتشغيل مضخة التعويض لتصحيح الضغط. وفي الوقت نفسه، يتم تسجيل بيانات درجة الحرارة كل 5 دقائق من خلال أجهزة استشعار مزدوجة حرارية مثبتة داخل اللوحة الفولاذية، مما يشكل منحنى زمني لدرجة الحرارة لتتبع العملية وتحسينها.
تعتمد مرحلة التبريد تقنية التبريد المتدرج، والتي تقوم أولاً بتبريد المعدات بشكل طبيعي إلى أقل من 120 درجة (معدل التبريد أقل من أو يساوي 5 درجات / دقيقة)، ثم تنقلها إلى نفق مبرد بالهواء - (سرعة الرياح 2-3 م/ث) للتبريد إلى درجة حرارة الغرفة. بالنسبة للمواد عالية الـ TG (Tg أكبر من أو تساوي 180 درجة)، يلزم التبريد البطيء فوق 80 درجة لمدة 30 دقيقة لتقليل تراكم الإجهاد الداخلي. بعد الاختبار، هذه العملية يمكن أن تقلل من اعوجاج لوحة الدوائر المطبوعة بأكثر من 40%.
3، اختبار صارم والتعامل بعد الضغط
(1) الفحص الدقيق لعيوب المظهر
يعتمد الفحص البصري إضاءة مصدر الضوء متعدد الزوايا (درجة حرارة اللون 5000-6500 كلفن)، ويحتاج موظفو الفحص إلى أكثر من عامين من الخبرة وأن يكونوا قادرين على تحديد الفقاعات التي يبلغ قطرها أكبر من أو يساوي 0.3 مم وعيوب التصفيح بطول أكبر من أو يساوي 1 مم. بالنسبة لتجاوز الحافة، يتم استخدام مقياس سمك الليزر للكشف عن سمك الفائض، مع متطلبات أقل من أو تساوي 0.1 مم لتجنب التأثير على دقة الطحن اللاحقة.
الفحص المجهري باستخدام مجهر ضوئي بقوة 50-200x، مع التركيز على مراقبة حالة ملء الراتينج عند وصلة الفتحة المدفونة المسدودة، والتي تتطلب نسبة فراغ أقل من أو تساوي 5%. بالنسبة لمناطق الدوائر ذات الكثافة العالية-، يجب التحقق من محاذاة الطبقات البينية من خلال تحليل الشرائح. يجب أن تكون إزاحة المحور X/Y أقل من أو تساوي 50 ميكرومتر، ويجب أن يكون خطأ توحيد سماكة راتينج المحور Z أقل من أو يساوي ± 10%.
(2) قياس دقيق للحجم والسمك
يستخدم قياس الحجم أداة قياس الصورة لمسح مواضع الطول والعرض والفتحة للوحة تلقائيًا، بدقة إحداثية تبلغ ± 10 ميكرومتر. بالنسبة للوحات غير المنتظمة، يتم تحقيق مطابقة الكفاف من خلال استيراد بيانات CAD، مع التحكم في تفاوتات الأبعاد ضمن ± 0.05 مم.
يستخدم اكتشاف السُمك ميكرومترًا لقياس إجمالي 5 نقاط عند الزوايا الأربع ومركز اللوحة. ينحرف متوسط السُمك عن قيمة التصميم بنسبة أقل من أو يساوي ± 3%، ويكون نطاق السُمك لكل نقطة قياس أقل من أو يساوي 50 ميكرومتر. بالنسبة للألواح متعددة الطبقات-، يلزم إجراء اختبار غير مدمر لسمك النحاس لكل طبقة باستخدام مقياس سمك الأشعة السينية -، مع انحراف سمك النحاس للطبقة الداخلية أقل من أو يساوي ± 10% وانحراف سمك النحاس للطبقة الخارجية أقل من أو يساوي ± 5%.
(3) الإصلاح الفعال للعيوب والتعامل السليم مع المنتجات
إصلاح العيب: بالنسبة للفقاعات التي تبلغ مساحتها أقل من أو تساوي 5 مم ²، يتم استخدام تقنية إصلاح الضغط الساخن بالفراغ (درجة الحرارة 180 درجة، الضغط 600 رطل لكل بوصة مربعة، الوقت 10 دقائق). بعد الإصلاح، مطلوب التحقق من إعادة التقطيع؛ بالنسبة للدوائر القصيرة الدقيقة في الدائرة، يتم استخدام معدات الحفر الدقيق بالليزر (قطر البقعة أقل من أو يساوي 50 ميكرومتر) لإزالة نقطة الدائرة القصيرة بدقة، وبعد الإصلاح، يتم تأكيد التوصيلية من خلال اختبار الدبوس الطائر. تشير الإحصائيات إلى أن معدل نجاح إصلاحات العيوب البسيطة يمكن أن يصل إلى أكثر من 90%، ولكن عدد الإصلاحات يقتصر على أقل من أو يساوي مرتين.
Establish strict defect grading standards for scrapping, and determine scrapping for any of the following situations: ① interlayer separation area>100mm ²; ② Key signal network open circuit/short circuit; ③ Warping degree>1.5%; ④ Aperture deviation>± 100 ميكرومتر. يجب سحق منتجات الخردة ويجب تسجيل أسباب التخريد من خلال نظام تخطيط موارد المؤسسات (ERP) لتتبع تحسين العملية.
تعد عملية تصفيح لوحة الدوائر المطبوعة عملية تصنيع معقدة تدمج علوم المواد ونقل الضغط الساخن والتحكم الدقيق. تعمل نقاطها الفنية عبر السلسلة الكاملة من "كشف وإصلاح تنفيذ تصميم طبقة إعداد المواد والتصفيح". من خلال الاختيار الدقيق للمواد، والتخطيط العلمي للتكديس، والتحكم الذكي في المعدات، والفحص الصارم للجودة، يمكن تحسين مؤشرات الأداء الشاملة للوحات الدوائر المطبوعة بشكل فعال.